


Teile einlegen. Glanz entfernen.
Gleitschleifen – ganz mühelos.
Der DLyte MF1000 bringt die Präzision des DLyte-Elektropolierens in die Großserien-Gleitschleifen. Es wurde für große Chargen kleiner Teile entwickelt und kombiniert eine kontrollierte Oberflächenbehandlung mit dem für die industrielle Fertigung erforderlichen Durchsatz.
Angetrieben durch das FixtureFree-System werden Teile ohne einzelne Halterungen oder Klemmen bearbeitet. Dies vereinfacht die Beladung, verkürzt die Rüstzeit und ermöglicht es, dass sich Bauteile mit komplexen Geometrien während des gesamten Endbearbeitungszyklus frei bewegen können.
Die Teile werden auf ein leitfähiges Schwinggitter im Inneren der Arbeitswanne geladen und in Trockensuspensions-Elektrolyte eingetaucht. Durch kontrollierte Schwingungen bleiben sie ständig in Bewegung, sodass ihre Oberflächen der Behandlung ausgesetzt werden, ohne dass jedes Bauteil einzeln befestigt werden muss.
Das Verfahren liefert homogene, glänzende und reproduzierbare Oberflächen bei großen Chargen unter Beibehaltung der Bauteilgeometrie. Die kontinuierliche Bewegung durch das Medium vereinfacht zudem die Handhabung und trägt dazu bei, von einem Produktionszyklus zum nächsten gleichbleibende Ergebnisse zu erzielen.
01.
Technische Vorteile


Elektropolieren in Großserie
Glänzende Oberfläche
Oberflächenhomogenisierung
Entfernung von Rauheitsspitzen
Erhaltung der Geometrie
Verbesserung der Korrosionsbeständigkeit
Chargenverarbeitung von Kleinteilen
Vorbereitung der Oberfläche vor der Beschichtung
Echtes, spannungsfreies Gleitschleifen für maximale Produktivität
02.
Hardware-Merkmale
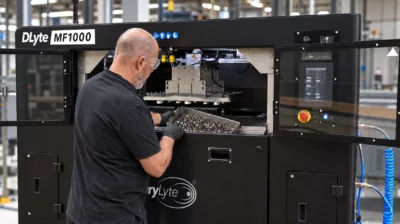
Spannvorrichtungsfreie Endbearbeitung
Die MF1000 nutzt die FixtureFree-Technologie, um Teile ohne einzelne Halterungen, Klemmen oder komplexe Vorrichtungen zu bearbeiten. Die Bauteile bewegen sich frei in einer leitfähigen Vibrationsschale, was die Vorbereitung der Chargen vereinfacht und die Beladezeit verkürzt. Eine dynamische Kathode arbeitet mit einem vibrierenden leitfähigen Netz zusammen, um das Elektropolieren zu steuern, während die Teile durch das Medium zirkulieren. Diese Architektur gewährleistet eine gleichmäßige Oberflächenbearbeitung bei großen Chargen und eignet sich für Teile mit unterschiedlichen Formen und komplexen Oberflächen.
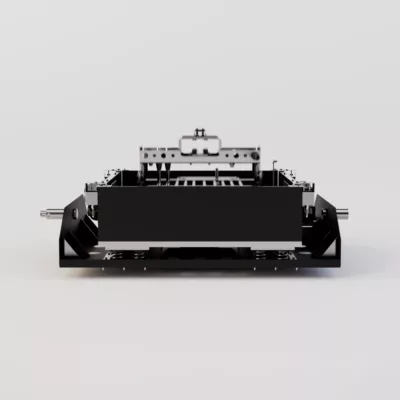
Gesteuerte Schwingung
Drei unabhängige Motoren erzeugen kontrollierte, asymmetrische Schwingungen im Inneren der Arbeitsschüssel. Dadurch entsteht eine kontinuierliche, abwechslungsreiche Bewegung, die verschiedene Bereiche jedes Teils der Behandlung aussetzt. Die Bewegung sorgt dafür, dass der Prozess auch Ecken, Vertiefungen und komplexe Geometrien erreicht, während die Maßhaltigkeit gewahrt bleibt. Mit einem Fassungsvermögen von 32 Litern ist die kathodische Vibrationsarbeitswanne für größere Chargen und eine Produktion mit hohem Durchsatz ausgelegt.
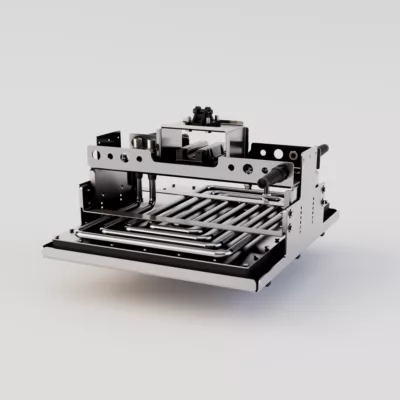
Dynamische Kathode
Der MF1000 passt den Kathodenabstand dynamisch an, um die Polierintensität während des gesamten Prozesses zu regulieren. Diese Steuerung fördert den selektiven Materialabtrag von Oberflächenerhebungen und trägt gleichzeitig dazu bei, lokale Oxidation zu kontrollieren. Während sich die Teile durch die Arbeitswanne bewegen, sorgt das Kathodensystem für gleichbleibende Behandlungsbedingungen über die gesamte Charge hinweg, auch bei Bauteilen mit komplexen Formen oder schwer zugänglichen Bereichen.
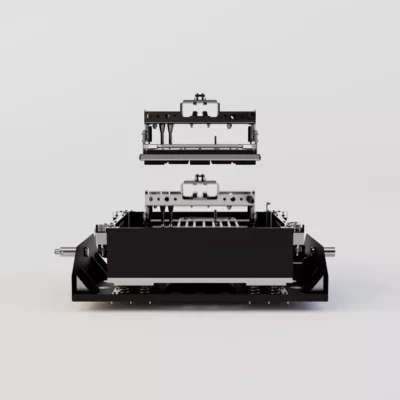
Kathodenkühlung
Ein spezielles Kühlsystem regelt die Prozesstemperatur, um einen effizienten Betrieb der Kathode während der Produktion zu gewährleisten. Stabile thermische Bedingungen tragen dazu bei, die Leistung des Elektrolyten aufrechtzuerhalten und Schwankungen in der Oberflächenbearbeitung über längere Zyklen hinweg zu begrenzen. Dies gewährleistet wiederholbare Ergebnisse und eine gleichmäßige Oberflächenqualität über aufeinanderfolgende Chargen hinweg bei einer kontinuierlichen Verarbeitung mit hohem Durchsatz.
03.
Operative Merkmale
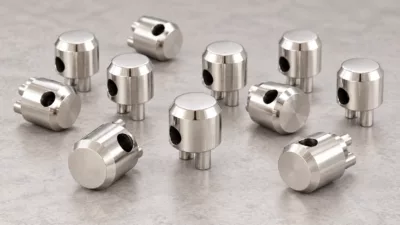
Gleichmäßige Oberflächen
Durch hochfrequente Schwingungen entsteht eine kontinuierliche Relativbewegung zwischen den Teilen und den Elektrolyten der Trockenaufhängung. Da sich die Teile frei im Arbeitsbehälter bewegen können, sorgt das Verfahren für eine homogene Oberflächenbeschaffenheit und einen kontrollierten Materialabtrag auf komplexen Oberflächen, wobei die ursprüngliche Geometrie jedes Bauteils erhalten bleibt.
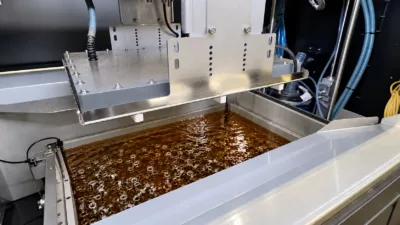
Präzise Endbearbeitung
Die Teile werden in das aktive Medium DryLyte getaucht, wo die Kügelchen vor allem mit den Spitzen der Oberflächenrauheit in Wechselwirkung treten, um selektiv Material abzutragen. Dieser kontrollierte Vorgang sorgt für ein glänzenderes, gleichmäßigeres Erscheinungsbild, reduziert Oberflächenfehler und trägt zur Verbesserung der Korrosionsbeständigkeit bei, ohne die Geometrie der Teile zu beeinträchtigen.
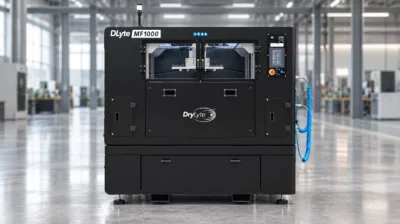
Kompakte Bauweise
Die DLyte MF1000 vereint hohe Produktivität mit einer Stellfläche von 1.970 mm in der Breite und 1.380 mm in der Tiefe. Dank ihrer platzsparenden Bauweise lässt sich die automatisierte Massenveredelung leichter in Produktionsanlagen integrieren, in denen sowohl die Stellfläche als auch der Durchsatz eine wichtige Rolle spielen.
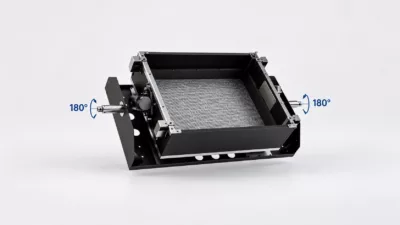
Automatische Entleerung
Nach Abschluss des Bearbeitungsvorgangs neigt sich die kathodische Vibrationsschale um 180°, um die behandelten Teile direkt in die Entnahmeschale zu befördern. Dieser automatische Entladungsschritt vereinfacht das Entladen, reduziert den manuellen Arbeitsaufwand und trägt zu einem reibungslosen Übergang zwischen den Veredelungszyklen bei.
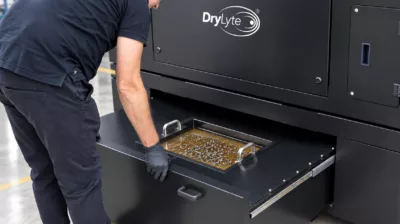
Integrierte Reinigung
Der MF1000 verfügt über eine spezielle Schublade für die Nachreinigung mit Druckluft oder Öl. Eine herausnehmbare Schale erleichtert das Entnehmen der fertigen Teile und ermöglicht gleichzeitig das Ablaufen des restlichen Elektrolyts zur Rückgewinnung, was zu einem saubereren und effizienteren Arbeitsablauf beiträgt.
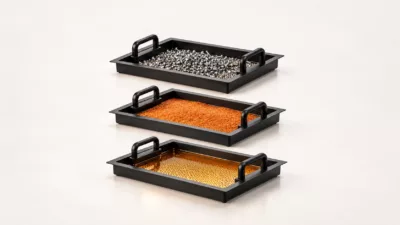
Wiederherstellung von Datenträgern
Ein integriertes Trennsystem trennt die fertigen Teile am Ende des Zyklus von den Medien. Überschüssiger Elektrolyt wird anschließend abgelassen, zurückgewonnen und wieder in das System zurückgeführt, wodurch die Medien effizienter genutzt werden und die laufenden Betriebskosten gesenkt werden.


Bleiben Sie auf dem Laufenden über die neuesten Innovationen in der Welt der Metalloberflächenbearbeitung, indem Sie unseren Newsletter abonnieren.